

熱カシメとは?図解で学ぶ仕組みと糸引き対策・設備化のポイント
公開日:2024年5月6日 / 最終更新日:2026年9月17日 / ムネカタインダストリアルマシナリー株式会社
熱カシメは、樹脂部品のボス(突起)を加熱・加圧して潰し、冷やして固めることで相手部品を固定する接合工法です。ネジも接着剤も使わず、樹脂と金属・金網・不織布といった異種材料も接合できます。
この記事では、熱カシメの工程を図解と動画でわかりやすく整理したうえで、工法の比較や対応材質、用途のバリエーション、そして設備化・自動化の進め方までを溶着機メーカーの視点で解説します。当社は溶着ユニットの開発・製造から専用機・自動機の設計製作までを自社で一貫して行っています。
この記事の要点(3つ)
| POINT 1 | 熱カシメは「形で押さえる」工法。溶着と違い異種材料も固定できるが、気密性は確保できない。 |
| POINT 2 | 糸引き・バリの多くは「冷却不足」が原因。固化する前にチップを離すと必ず出る。 |
| POINT 3 | 多点同時カシメなら10点でもタクトタイムは1点分。溶着ユニットから専用設備まで自社で設計・製作できる。 |
1. 熱カシメとは|4ステップの仕組み /2. 工法の比較|どれを選ぶか /3. 対応材質 /4. 熱カシメでできること|用途例 /5. 設備化・自動化の進め方 /6. インパルスウェルダーの特長 /7. よくあるご質問
1. 熱カシメとは|4ステップの仕組みを図解
熱カシメ(ヒートステーキング)は、樹脂ボスを「加熱して軟化 → 加圧して変形 → 冷却して固定」する工法です。実際の工程は、部品をセットするところから数えると次の4ステップになります。
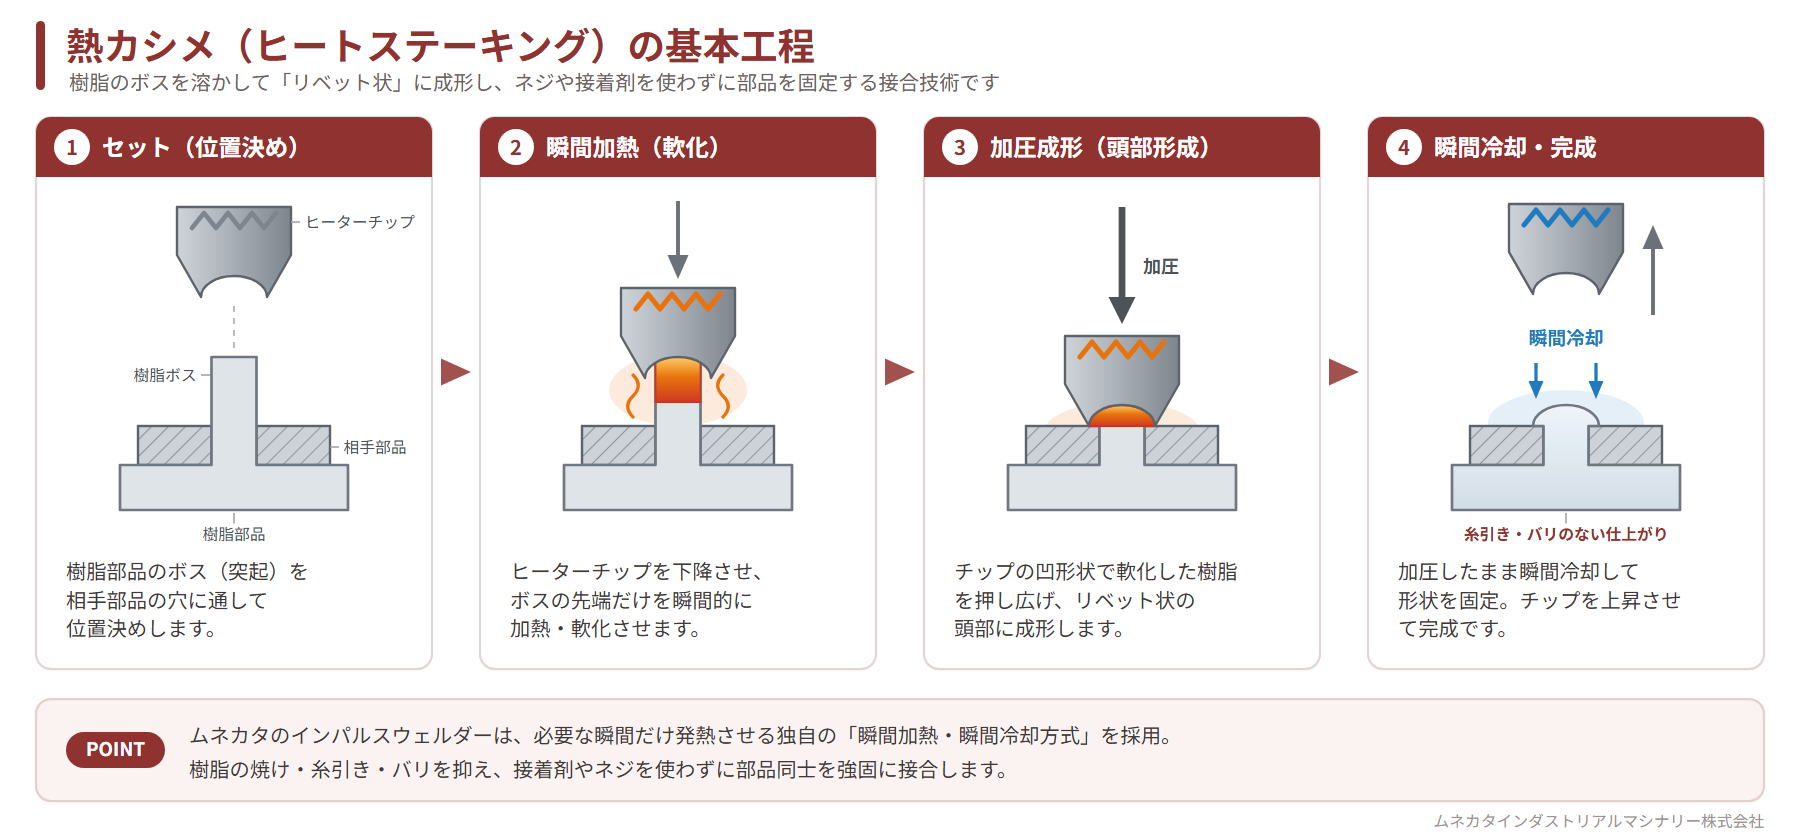
図1 熱カシメの基本工程(①セット → ②瞬間加熱 → ③加圧成形 → ④瞬間冷却・完成)
画像をクリックすると拡大表示されます
品質を分けるのは最後の「冷却」です。熱カシメの不良の多くは、加熱条件そのものより「まだ樹脂が柔らかいうちにチップを離してしまう」ことが原因で発生します。加圧したまま固化させてから離型することが、糸引き・バリを出さない基本動作です。
動画で見る|インパルスウェルダーの熱カシメ
実際にヒーターチップが下降し、樹脂ボスが一瞬でリベット状の頭部に成形される様子を動画でご覧いただけます。
動画 インパルスウェルダー(点溶着・熱カシメ機)による溶着の様子
2. 工法の比較|どれを選ぶか
樹脂の接合には複数の工法があります。それぞれ製品への影響・対応材質・品質の安定性に得手不得手があります。
| 比較項目 | 熱溶着・熱カシメ (インパルスウェルダー) |
レーザー溶着 | 高周波溶着 | 超音波溶着 |
|---|---|---|---|---|
| 溶着原理 | ヒーターのジュール熱 | レーザー光の吸収 | 高周波誘電加熱 | 振動摩擦熱 |
| 製品への影響 | ◎ 極めて少ない | レーザー光による影響 | 電磁波による影響 | 振動による影響 |
| 対応材質 | ◎ 多くの熱可塑性樹脂に溶着実績あり | 透過材と吸収材の組合せが必須(色の制約あり) | 塩ビやナイロン等、特定の誘電体に限定 | 多くの樹脂に対応するが、ホーンとの相性ムラあり |
| 品質の安定性 | ◎ 温度制御により常に一定の品質を維持(再現性が高い) | 環境や材料の色の微差で「焼け」「未溶着」が発生しやすい | 材料の電気特性に左右されやすく、調整が困難 | 摩擦発熱のため温度管理ができず、バラツキが出やすい |
| 得意な用途 | 精密基板・多点溶着・医療機器など | 微細・外観重視 | フィルム・シート | 単純形状・高速量産 |
※ 部品形状・材質・条件設定により結果は変わります。上表は一般的な傾向です。
3. 熱カシメの対応材質
熱可塑性樹脂であれば基本的に加工可能です。当社の溶着実績がある代表的な材質は以下のとおりです。
ABS/PP/PS/PE/PC/POM/PMMA/PBT/ABS・PC/PPS/PPA/PET/PA ほか
- ガラス繊維(GF)入り材料:溶着可能ですが、繊維は溶けないため含有率30%程度までが目安です。
硬く脆いため、応力が分散しやすいドーム形状のかさが有効です。 - 熱硬化性樹脂(フェノール・エポキシ等):加熱しても軟化しないため対応できません。
- PVC(塩ビ):加熱により有毒ガスが発生するため、お断りさせていただいております。
4. 熱カシメでできること|用途例
熱カシメは「樹脂ボスを潰す」だけの工法ではありません。接合する材料の組み合わせと求める仕上がり形状に応じて、次のようなバリエーションがあります。
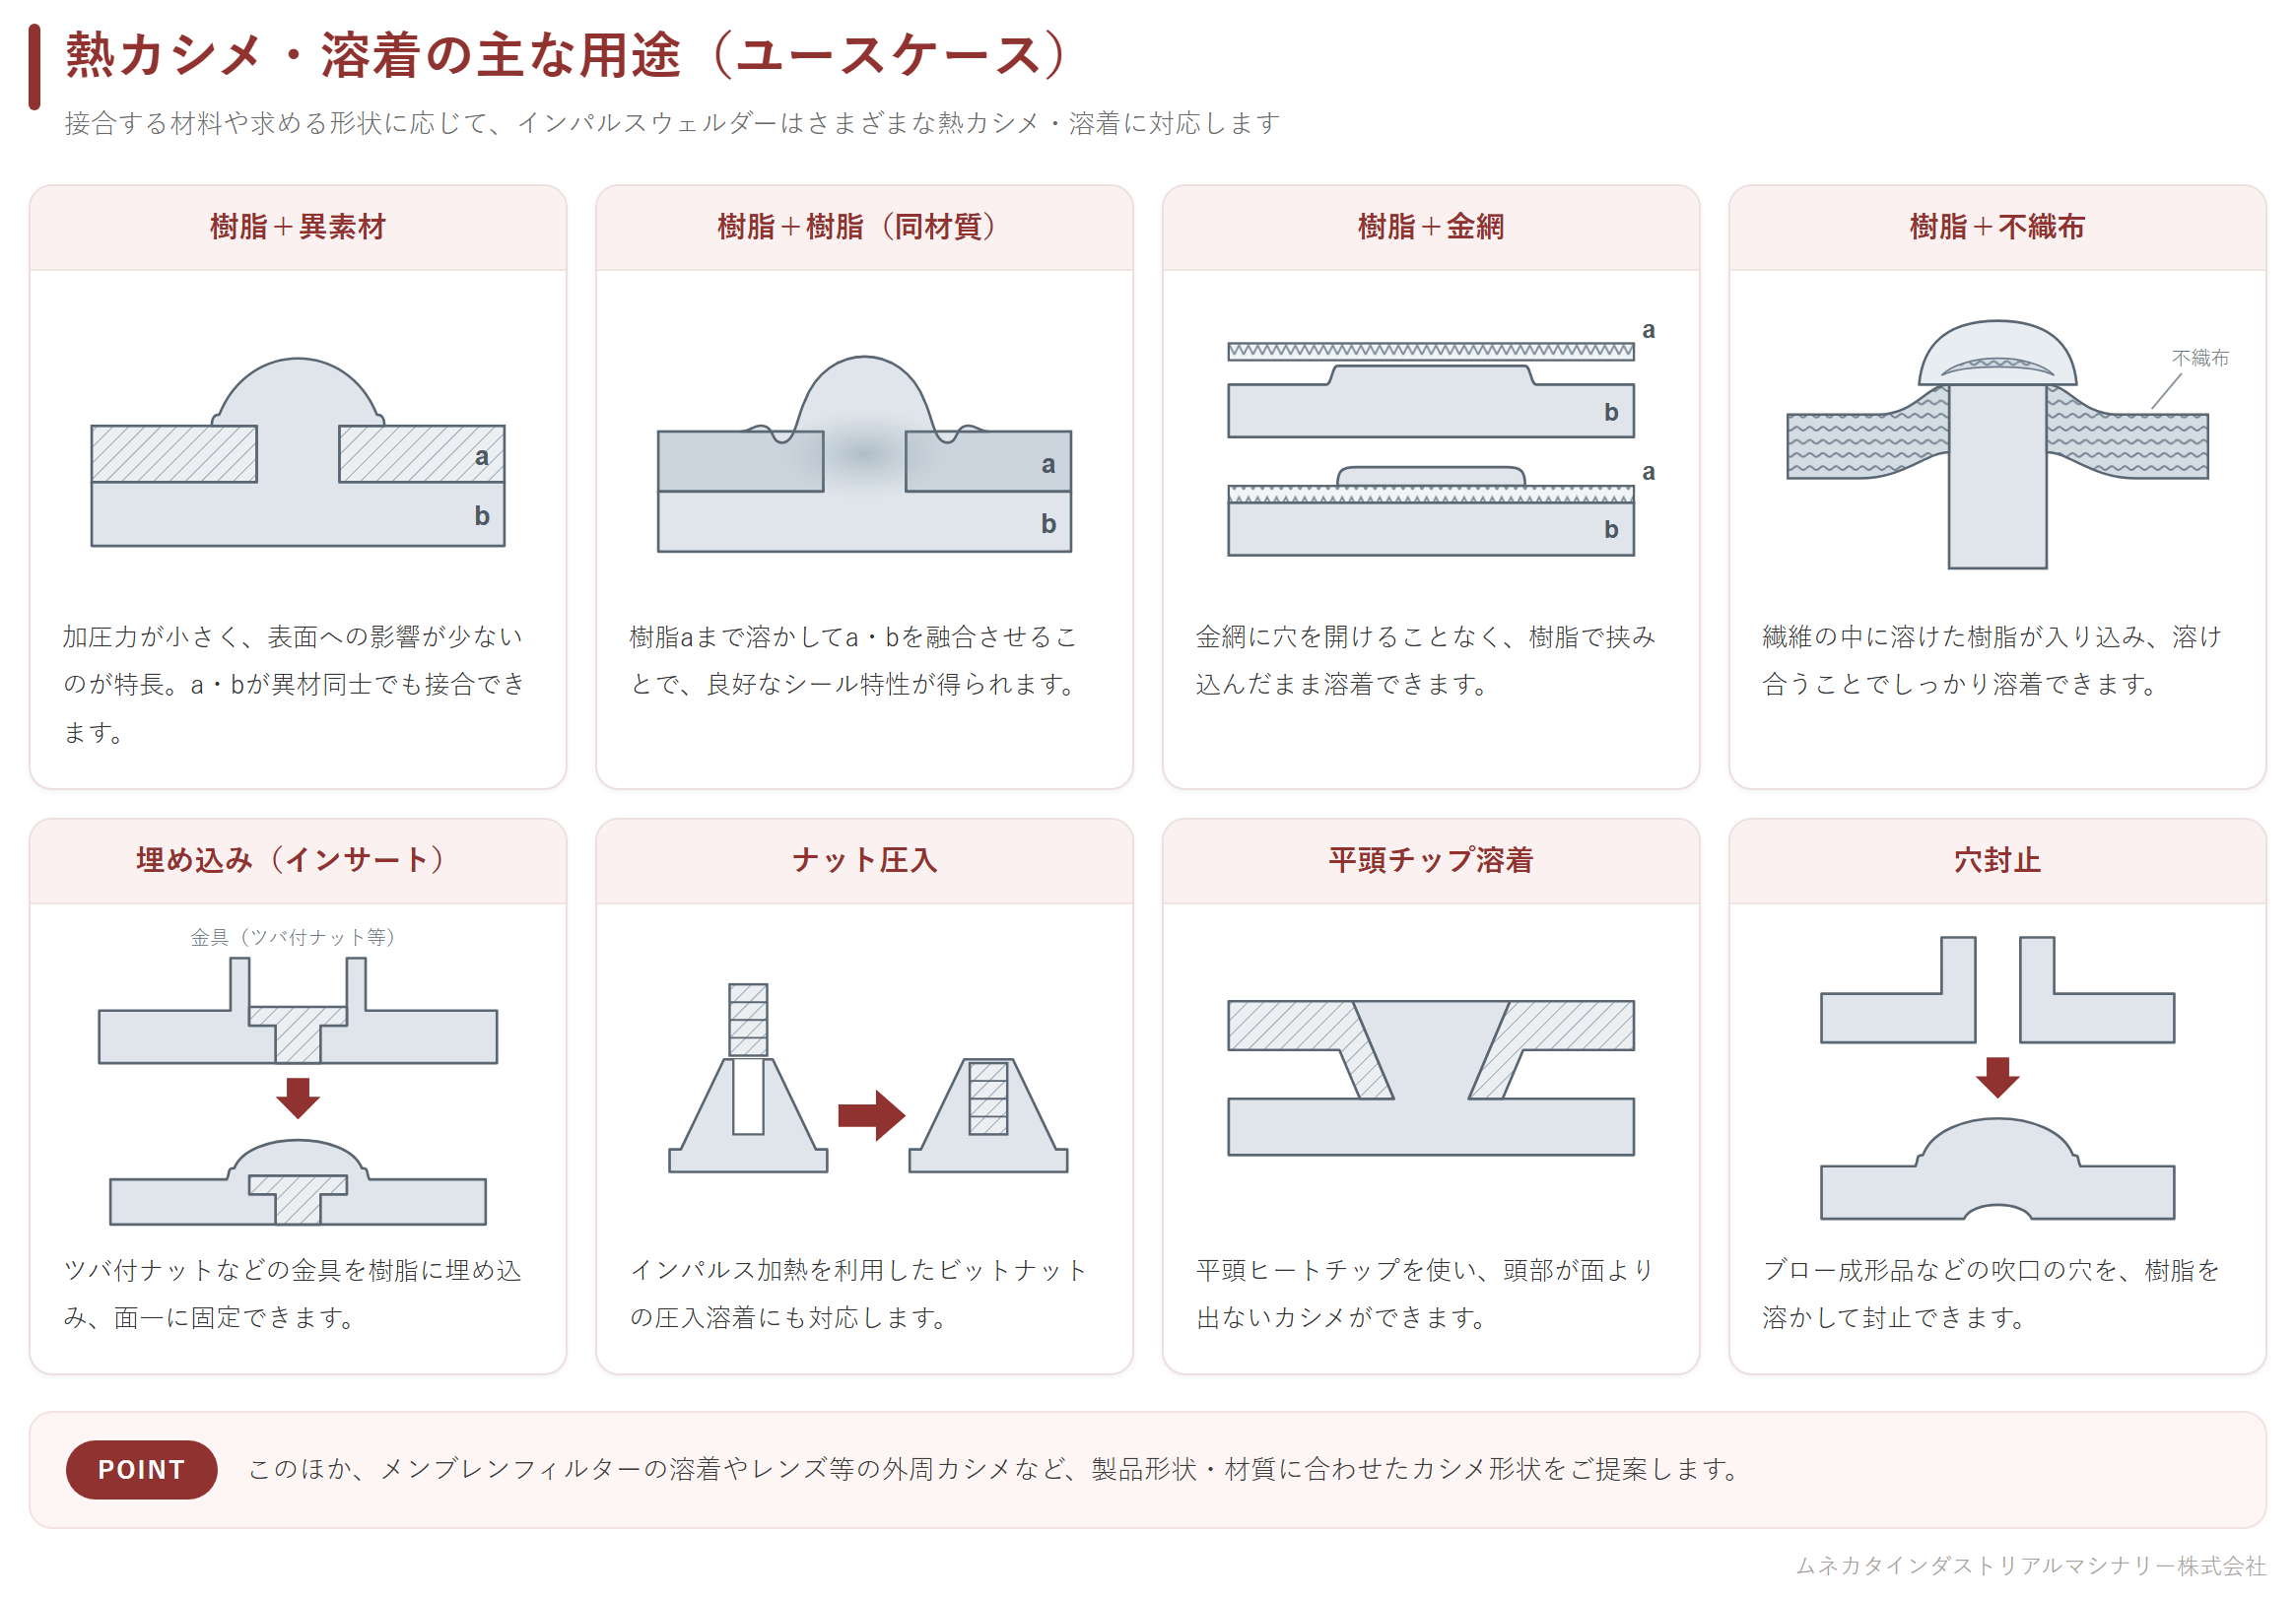
図2 材料の組み合わせ・形状別に見る熱カシメ/溶着のバリエーション
画像をクリックすると拡大表示されます
それぞれの特徴と、実際に多いご用途は以下のとおりです。
| 接合パターン | 特徴 | 用途例 |
|---|---|---|
| 樹脂+異素材 | 加圧力が小さく表面に影響を与えにくい。異材同士でも接合可能。 | テールランプ、インパネ、シート周辺部品、基板固定 |
| 樹脂+樹脂 | 同種樹脂の界面を溶融させ、シール性・強度を確保。 | ハウジング接合、キャップと本体のシール、配管継手 |
| 樹脂+金網 | メッシュに貫通孔を開けずに一体化でき、開口率を維持できる。 | 吸気グリル、フィルタ保持部、樹脂フレームへの金網固定 |
| 樹脂+不織布 | 繊維間に溶融樹脂が浸透し、アンカー効果で剥がれにくい。 | マスク本体、バッグ、吸音材と樹脂ケースの一体化 |
| 樹脂+メンブレン フィルター |
フィルム面にピンポイントで加熱し、周辺への熱ダメージを抑制。 | インクジェットカートリッジ、医療用フィルタユニット、水処理モジュール |
| 埋め込み・ ナット圧入 |
ナット埋め込みと樹脂の一体化を同工程で実施。ねじ込み工程を省略。 | 樹脂筐体へのインサート、薄肉ボスへのナット固定 |
| 平頭チップ溶着 | 頭部を面より出さない、面一に近い仕上がり。バリ・段差を抑制。 | ディスプレイベゼル、操作パネルのリブ固定 |
| 穴封止 | ピンホールやブロー穴を樹脂で塞ぎ、気密・水密を確保。 | ブロー成形品のパージ穴封止、配管の仮封止 |
| レンズ等 外周カシメ |
外周リブを塑性変形させ、レンズのガタ・回転を抑止。 | 車載カメラ、照明レンズ、携帯端末カメラモジュール |
どのパターンでも、ボス形状とヒーターチップ形状の組み合わせが仕上がりを左右します。図面段階でご相談いただければ、カシメ形状のご提案から対応します。
▶ インパルスウェルダー製品ページで用途の一覧を見る
5. 設備化・自動化の進め方
熱カシメは、工法そのものより「どう設備に落とし込むか」で生産性と品質が決まります。溶着条件が出せても、治具・搬送・安全対策・制御まで含めて設計しなければ、量産ラインでは安定しません。
多点同時カシメでタクトタイムを短縮
自動化で最も効果が大きいのが多点同時カシメです。ネジ締めは点数分だけ時間がかかりますが、熱カシメは溶着チップが物理的に配置できれば、配置したすべての箇所を同時に処理できます。当社のインパルス方式では、10点を同時に溶着してもタクトタイムは1点の場合と同じです。
多方向の同時溶着もご相談いただけます。
自動化のレベルは段階的に選べる
試作・多品種少量から量産ラインまで、生産数量と点数に合わせて設備形態を選定します。
| 形態 | 適する場面 |
|---|---|
| ハンディ機 | 試作・多品種少量・補修。スライドユニットでハンドプレス、ロボット、設備への組み込みも可能。 |
| ハンディ組込機 | 1点〜数点の小型ワークの溶着に適しています。 |
| 据置型装置 | 溶着点の多い大型ワーク向け。前後スライド複合機などオーダーメイドも可能。 |
| 汎用型据置装置 | 治具ユニットを自動で交換でき、他機種の生産にも対応。多品種の量産ラインに。 |
| ターンテーブル式 複合機 |
ワーク・フィルターの供給から溶着、通気量検査までを自動で実施。 |
| 制御ユニット | お客様装置への組み込みが可能。既設設備との連携や自動化ラインにも対応し、専用機より投資を抑えられます。 |
あわせて、加熱条件のプログラム管理、チップのショット数による交換時期管理(標準チップで20万ショット、特殊切削チップで30万ショットが目安)、異常検知のインターロックを決めておくと、自動化後の品質が安定します。
ムネカタの強み|溶着ユニットから設備まで自社で設計・製作
樹脂溶着の分野では、溶着ユニット(電源・ヘッド・チップ)だけを販売し、設備化は外部の機械メーカーが担当するという分業が一般的です。
この体制では、溶着条件を出す会社と機構を設計する会社が分かれるため、条件の作り込みやトラブル時の切り分けに時間がかかります。
当社は溶着ユニットの開発・製造と、専用機・自動機の設計製作の両方を自社で行えるメーカーです。溶着条件と機構設計を同じ社内で最適化できるため、条件出しから量産設備の立ち上げまでを一社で完結できます。
| 項目 | 一般的な分業体制 | ムネカタ |
|---|---|---|
| 溶着ユニット | 溶着機メーカーが供給 | 自社で開発・製造 |
| 治具・専用機の 設計製作 |
外部の機械メーカーへ別発注 | 自社で設計・製作 |
| 溶着条件の 作り込み |
設備完成後に現場で調整 | 試作・デモ段階から量産条件を検証 |
| 不具合時の対応 | 溶着側か設備側かの切り分けが必要 | 窓口が一社。原因の切り分けが早い |
| 仕様変更・増産 | 複数社との調整が必要 | 同じ窓口で改造・追加に対応 |
設備化で当社が担当する範囲は次のとおりです。
- 溶着ユニット:電源・制御方式の選定、ヒーターチップの形状設計・製作
- 治具・機構:ワーク受け治具、位置決め、加圧ユニット、多点・多方向のヘッド配置
- 自動化機構:ワーク・部品の供給、搬送、ターンテーブル、ロボット連携
- 制御・安全:制御盤とプログラム、安全カバー、インターロック、異常検知
- 検査工程の組み込み:通気量検査などの後工程を同一設備に統合
- 立ち会い・据付・フォロー:社内での立ち会い確認から現地導入、納入後の保守まで
既存設備への組み込みをご希望の場合は、制御ユニット単体でのご提供も可能です。専用機を新設するより投資を抑えつつ、溶着工程だけを置き換えられます。
6. インパルスウェルダーの特長
当社のインパルスウェルダー(点溶着・熱カシメ機)は、ヒーターチップへの通電で瞬時にジュール熱を発生させて樹脂を溶着し、直後に圧縮エアーで急冷・固着させる独自の「瞬間加熱・瞬間冷却方式」(特許取得済)です。
チップを常に高温で待機させる定温方式とは、チップ温度の推移がまったく異なります。下図のように、必要な瞬間だけ発熱させて直後に急冷するため、樹脂に余分な熱ダメージを与えません。
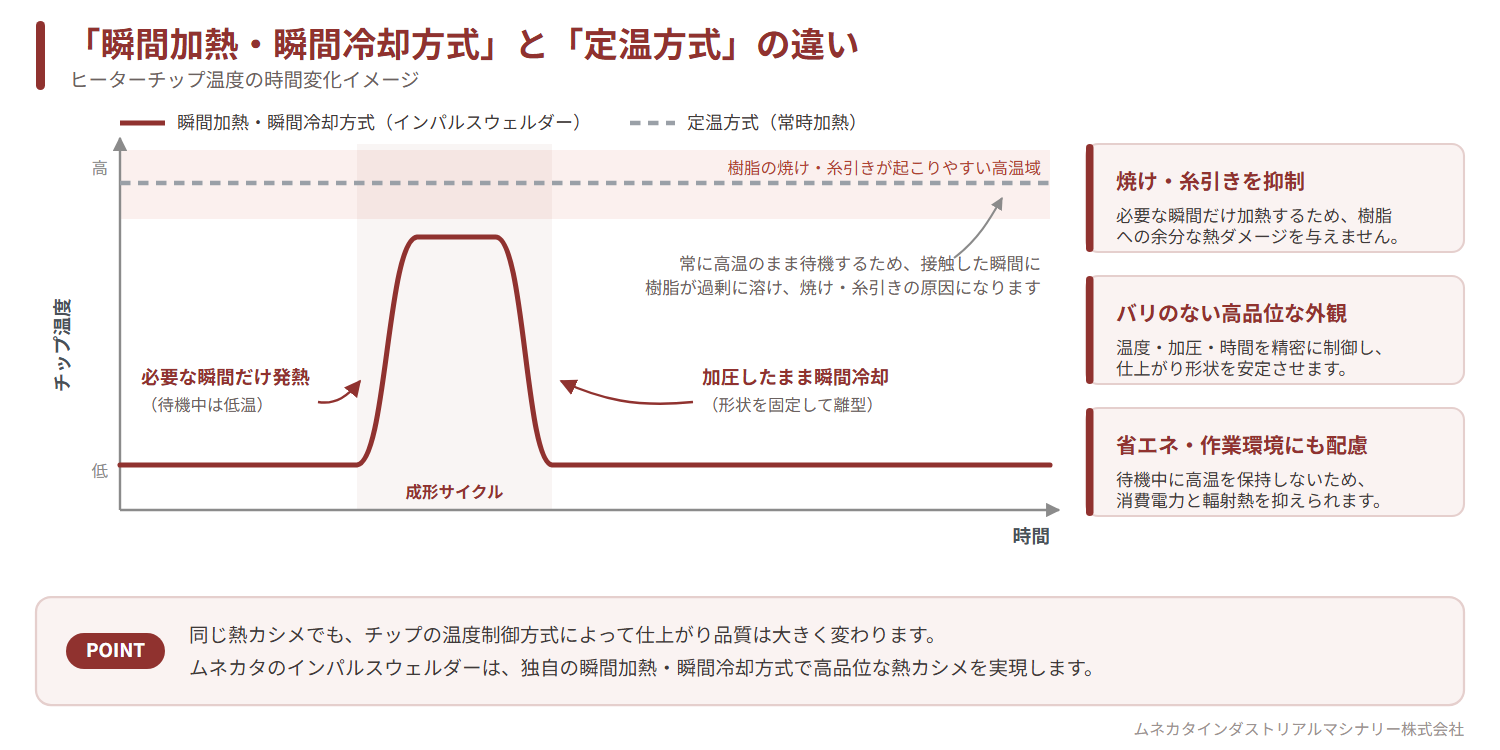
図3 「瞬間加熱・瞬間冷却方式」と「定温方式」のチップ温度の違い(イメージ)
画像をクリックすると拡大表示されます
| 品質・仕上がり焼け・糸引きゼロで溶着面が均一。残留応力が少なく、経時変化によるガタや品質トラブルが起きにくい。加熱・冷却時間の調整で素材に合わせた条件設定が可能。 | 安全・省エネ瞬間通電方式で無駄な消費電力がない。通電は溶着時の瞬間のみのため作業者への熱リスクが低い。接着剤・溶剤不要で有害物質の取り扱いリスクもなし。 | クリーン・快適機械的な異音・騒音が発生しない。臭気・煙・ガスが出ずクリーンな作業環境を維持できる。接着剤・溶剤フリーで医療・食品環境にも対応。 |
3つの制御方式を用途で使い分け
| 制御方式 | 特徴 | 向いている用途 |
|---|---|---|
| トランス タイマー制御 |
構造が最もシンプルで安価。タイマー設定のみで運用可能。位相を制御するタイプもあります。 | 精度をそこまで求めない製品、溶着の容易な樹脂パーツ |
| DC-DC タイマー制御 新製品 |
当社独自の DC-IMPULSE。電圧を一定に保つため電源の変動に強く、タイマー式の中ではかなり安定します。 | 多点溶着でコストメリット大。中程度の精度が必要な電子部品の組立など |
| トランス 温度制御 |
PIDフィードバック制御により温度を直接管理。溶けすぎやカシメ不足を防げます。 | 医療機器、車載部品、微細な端子のカシメなど高精度な用途 |
内面のシール性が必要な場合はフラットフュージョンシステム(内面溶着機)、後工程の自動化は二次加工機でご提案します。「どの工法が最適か分からない」という段階からご相談ください。
7. よくあるご質問
Q. 自社の素材・部品に使えるか確認できますか?
A. 無料デモを実施しています。実際の部品をお持ちいただき、溶着テストを行うことができます。まずはお問い合わせフォームからお気軽にご相談ください。
Q. 熱カシメの糸引きをなくすにはどうすればよいですか?
A. 糸引きは、溶けた樹脂が固化しきる前にチップが離れることで発生します。温度を下げるだけでは解決しないことが大半で、冷却・保圧時間を十分に確保し、固化してから離型するシーケンスにすることが基本対策です。
Q. 熱カシメと超音波カシメ(超音波ステーキング)はどう違いますか?
A. 熱カシメはヒーターチップの熱で樹脂を軟化させるのに対し、超音波カシメは振動による摩擦熱で樹脂を溶かします。超音波は高速ですが摩擦発熱のため温度管理が難しく、部品への振動の影響もあります。熱カシメは温度を直接制御できるため、精密部品や多点でも品質を揃えやすいのが特長です。
Q. 多点溶着にも対応していますか?
A. 溶着チップが物理的に配置できれば、配置した溶着箇所すべてを同時に溶着できます。多方向の箇所についても可能ですので、別途ご相談ください。
Q. 溶着ユニットだけでなく、設備の設計・製作も依頼できますか?
A. 可能です。当社は溶着ユニットの開発・製造から、治具設計、専用機・自動機の設計製作、現地据付・納入後のフォローまでを自社で一貫して行っています。溶着条件と機構設計を同時に最適化できるため、立ち上げが早く、トラブル時の原因切り分けもスムーズです。
Q. 既存のラインに組み込むことはできますか?
A. 可能です。前後工程との工程バランス、安全基準などを考慮して、現場の状況に合わせた設計・施工を行います。現在のラインの課題や導入をご検討中のスペースについて、お気軽にご相談ください。
Q. デモから導入までの流れを教えてください。
A. お問い合わせ → 技術ご紹介(デモ)→ ご要求事項の確認 → 試作 → ご採用検討 → 仕様打合せ → お見積り → ご発注 → 設計・製作 → 立ち会い確認 → 現地導入 → 納入後フォロー、という流れが標準です。
試作検討・技術相談は無料。まずはお話を聞かせてください。
「糸引きが止まらない」「ネジ締め工程をなくしたい」「この材料でカシメできるか知りたい」——工法が決まっていない段階からのご相談も歓迎です。工法技術のご提案から、試作・設備の設計製作までを一貫して承ります。
| ① 無料デモ・溶着テスト実際の部品をお持ちいただき、その場で溶着テストを実施します。 | ② 製品カタログ詳しい仕様・スペック・ラインナップをカタログでご確認いただけます。 | ③ 訪問・Web打ち合わせ現場の課題をお伺いし、最適な工法・自動化レベルをご提案します。 |
ご相談の際に「材質」「カシメ点数」「目標タクトタイム」「現状の困りごと」をお知らせいただけると、より具体的なご提案が可能です。
お電話でのご相談:072-675-5563(製造本部/大阪ファクトリー)